

Za farmaceutske primjene visoke čistoće, glatkoća unutarnje površine ključni je sigurnosni parametar. Ova aseptična posuda za držanje ima ultraglatku unutarnju završnu obradu (Ra
READ MORE
Kako se proizvodi boja: Vodič korak po korak za proces proizvodnje boje
Upravitelj tvornice boja u Ningbou otvorio je proizvodni dnevnik od prethodnog tjedna i pronašao poznati problem: serija 2417 i serija 2418 koristile su istu formulu, iste količine pigmenta i iste procesne zapise, no smanjenje iz serije 2418 pokazalo je nižu jačinu boje i grublje mljevenje. Problem nisu bili sastojci. Bio je to način na koji su se izvodili koraci disperzije i spuštanja.
Proizvodnja boje je kontrolirani slijed disperzije, miješanja, testiranja i punjenja. Stabilan, konzistentan premaz postiže se kada se svaka faza izvodi s ispravnom opremom i procesnim parametrima. Ovaj članak objašnjava kako se boja proizvodi u tipičnom komercijalnom postrojenju, koje faze procesa su najvažnije i koja oprema za miješanje i skladištenje najbolje funkcionira u svakoj točki.
Kratak pregled proizvodnje boja: četiri kontrolirane faze
Bez obzira proizvodi li tvornica arhitektonske boje, industrijske temeljne premaze ili automobilske premaze, slijed proizvodnje slijedi istu strukturu. Četiri faze u nastavku pojavljuju se u gotovo svakom procesu proizvodnje boje.
| Pozornica | Glavni cilj | Tipična oprema | Vrijeme obrade |
|---|---|---|---|
| 1. Disperzija pigmenta | Razbijte nakupine pigmenta do ciljane finoće | Mješalica s velikim smicanjem, mlin za kuglice | 30-90 min |
| 2. Spuštanje | Dodajte smole, otapala i aditive za postizanje konačne viskoznosti | Spremnik za miješanje sa sidrom ili turbinskom mješalicom | 20-60 min |
| 3. Ispitivanje kvalitete | Provjerite finoću, viskoznost i jačinu boje | Hegmanov mjerač, Brookfieldov viskozimetar | 15-45 min |
| 4. Punjenje i skladištenje | Zapakirajte gotovu boju i održavajte njenu stabilnost | Glava za punjenje, spremnici za držanje i skladištenje | Kontinuirano |
Gornja tablica sažima ukupni tijek. Odjeljci koji slijede objašnjavaju svaku fazu u praktičnom smislu, s posebnom pozornošću na odluke o opremi koje utječu na dosljednost od serije do serije.
Faza 1: disperzija pigmenta
Pigmenti dolaze u tvornicu boja kao fini prah, ali primarne čestice prirodno su grupirane u aglomerate. U isporučenom stanju, ovi klasteri obično mjere 50-100 mikrona ili više . U gotovoj boji, čestice pigmenta obično je potrebno smanjiti na Raspon 15-30 mikrona , a ponekad i finiji za završne slojeve visokog sjaja.
Disperzija je mehanički proces koji razbija te aglomerate. To uključuje tri stvari koje se događaju odjednom: vlaženje površine pigmenta otopinom veziva, primjenu smicanja za odvajanje nakupina i stabilizaciju odvojenih čestica kako se ne bi ponovno aglomerirale tijekom ostatka procesa.
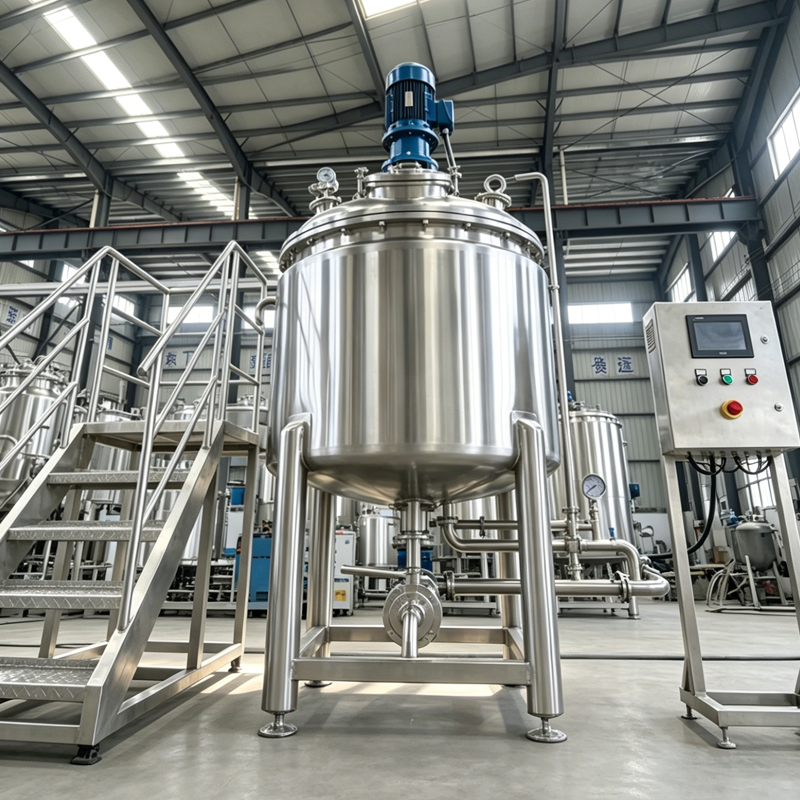 Industrijska miješalica s velikim smicanjem za disperziju pigmenata Ovaj mikser koristi motor visokog zakretnog momenta i specijalizirani disperzijski disk za razbijanje aglomerata pigmenta, osiguravajući dosljednu boju i glatku završnu obradu u primjenama boja i premaza s visokim sadržajem krutine. Pogledajte proizvod →
Rotor-stator mješalica osigurava mehaničku energiju potrebnu za ovaj korak. Rotor se vrti velikom brzinom unutar stacionarnog statora, generirajući vršne brzine od otprilike 20-50 m/s . Kaša se uvlači u stator i izbacuje velikom brzinom, stvarajući hidrauličko smicanje i sile sudara koje cijepaju aglomerate u pojedinačne čestice pigmenta.
Za tvornice boja koje se nadograđuju s jednostavnih mješalica s lopaticama na namjensku opremu za raspršivanje, namjenska industrijska miješalica s velikim smicanjem za usitnjavanje pigmenta i boje može skratiti vrijeme raspršivanja sa sati na minute, a istovremeno proizvoditi vidljivo ujednačeniju bazu mlina.
Tipični parametri disperzije za komercijalnu šaržu boje
- Brzina vrha rotora: 20-50 m/s, ovisno o tvrdoći pigmenta i sustavu veziva
- Temperatura šarže: održavati ispod 50-60°C kako bi se ograničilo isparavanje otapala i razgradnja smole
- Vrijeme raspršivanja: 30-90 minuta po šarži, potvrđeno Hegmanovim mjeračem
- Ciljana finoća: Hegmanova skala 6-7, što odgovara otprilike 15-25 mikrona za većinu industrijskih boja
Faza 2: Otpuštanje i miješanje
Nakon što je pigment potpuno raspršen, koncentrirana mljevena baza se prenosi u spremnik za miješanje. Ovdje se dodaju preostale komponente formule: otopine smole, otapala, sredstva protiv pjenjenja, sredstva za vlaženje, biocidi i tiksotropni zgušnjivači. Ova faza se naziva raspuštanje i ona određuje konačnu viskoznost, ponašanje tečenja i svojstva nanošenja boje.
Bitan je redoslijed dodavanja sastojaka. Ako se smola prebrzo ulije, lokalizirana precipitacija može stvoriti male gelove ili mrlje koje je teško ponovno raspršiti. Tipičan slijed spuštanja izgleda ovako:
- Uključite mješalicu pri maloj brzini i napunite bazu mlina u spremnik za miješanje.
- Dodajte smolu i plastifikator u ravnomjernom mlazu, a ne u jednom izlijevanju.
- Polako uvodite otapala dok pratite temperaturu šarže kako biste izbjegli iskuhavanje.
- Umiješajte aditive, s sredstvima protiv pjenjenja na početku ciklusa i zgušnjivačima pri kraju.
- Završite kratkim prolaskom homogenizacije za stabilizaciju disperzije prije uzorkovanja.
Boje na bazi vode posebno su zahtjevne tijekom otpuštanja. Oni su emulzije, što znači da pretjerano smicanje može razbiti kapljice i destabilizirati cijelu šaržu. Spremnik homogenizatora SS316L za stabilne kemijske emulzije daje proizvođaču boje kontrolirano smicanje u ovoj fazi, uz dovoljno fleksibilnosti za rukovanje formulacijama s niskom viskoznošću i visokim udjelom krutine.
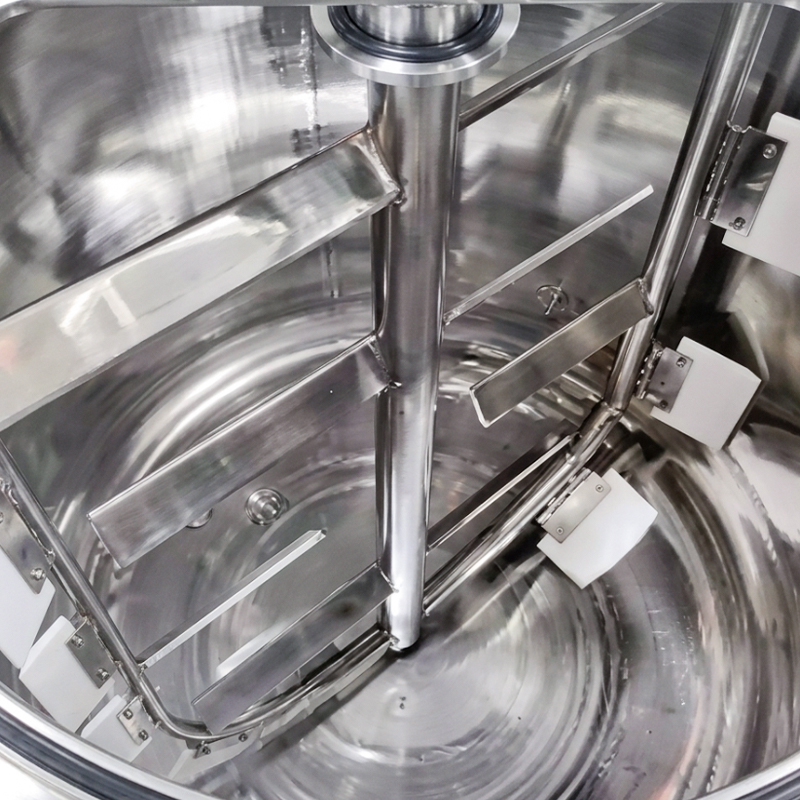 SS316L Spremnik homogenizatora za reaktivne emulzije Izrađen od nehrđajućeg čelika 316L otpornog na koroziju i homogenizatora visokih performansi, ovaj spremnik sprječava kontaminaciju metala i odgovara zahtjevnom kemijskom miješanju, modificiranju polimera i obradi visoke čistoće. Pogledajte proizvod →
Dizajn spremnika za miješanje važan je jednako kao i brzina miješanja. Različite geometrije mješalica stvaraju vrlo različite obrasce protoka, a prava konfiguracija sprječava mrtve zone u kojima se nepomiješani materijal skuplja blizu dna spremnika. Za praktičan pregled rada spremnika za miješanje i koje konfiguracije odgovaraju različitim procesima, pogledajte naš članak o što je spremnik za miješanje .
Faza 3: Ispitivanje kvalitete
Prije nego što se boja pošalje na liniju za punjenje, svaka proizvodna serija mora proći mali skup testova kontrole procesa. Ovi testovi ne zahtijevaju kompletan analitički laboratorij; dizajnirani su za otkrivanje najčešćih grešaka serije u nekoliko minuta.
- Finoća mljevenja: mjereno Hegmanovim mjeračem. Cilj za industrijske boje je obično 6-7, što odgovara otprilike 15-25 mikrona.
- Viskoznost: mjereno Brookfieldovim rotacijskim viskozimetrom. Tekuće boje obično se kreću od 1 do 30 poisa (100-3000 mPa·s) na 25°C.
- Gustoća: potvrđuje da su omjeri pigmenta i veziva unutar specifikacije.
- Jačina boje: smanjenje se uspoređuje s odobrenim referentnim uzorkom iz prethodne prihvaćene serije.
- Vrijeme sušenja: brza provjera spuštanja filma potvrđuje da se profil stvrdnjavanja nije pomaknuo.
Ako serija ne zadovolji bilo koji od ovih testova, uobičajena korektivna radnja je vratiti je u spremnik za ispuštanje radi podešavanja viskoznosti ili dodatnog prolaza disperzije. Boja koja ne uspije na finoću mljevenja ne može se jednostavno filtrirati; čestice će se ponovno pojaviti nakon filtracije, tako da je ispravan odgovor još jedan prolaz kroz opremu s velikim smicanjem.
Faza 4: Punjenje i skladištenje
Nakon odobrenja kvalitete, boja prolazi kroz filtar, obično 100 do 200 mikrona, a zatim se kreće do linije za punjenje. Posuda za punjenje mora cijelo vrijeme lagano miješati boju. Ako se dopusti da se pigmenti talože, prvi će spremnici biti tanji od zadnjih, a cijela serija će se smatrati neispravnom iako je prošla laboratorijske testove.
Gotova boja pakira se u spremnike koji se kreću od limenki od 1 litre do bačvi od 200 litara ili se pohranjuje u spremnike prije otpreme. Pažljivo rukovanje tijekom punjenja čuva prethodno postignutu konzistenciju u raspršivanju i otpuštanju.
Odabir prave opreme za proizvodnju boja
Kada tvornica proširi kapacitet ili se prebaci s jedne porodice boja na drugu, na primjer s industrijskog emajla na bazi otapala na arhitektonski premaz na bazi vode, postav opreme mora se ponovno ispitati. Donja tablica uspoređuje tri najčešća izbora opreme u proizvodnji boja.
| Vrsta opreme | Najbolje za | Raspon viskoznosti | Tipična veličina serije |
|---|---|---|---|
| Rotor-stator mješalica s velikim smicanjem | Disperzija pigmenta, priprema baze za mljevenje | 100-50 000 mPa·s | 500-5.000 L |
| Spremnik homogenizatora | Boje na bazi vode, stabilizator emulzije | 200-10 000 mPa·s | 200-3.000 L |
| Otvorena posuda za miješanje | Spuštanje, općenito miješanje, fleksibilnost malih serija | 50-5000 mPa·s | 500-5.000 L |
Za proizvodne linije koje rukuju bojama na bazi otapala i formulacijama srednje viskoznosti, posuda s otvorenim vrhom promjenjive brzine nudi fleksibilan kapacitet miješanja uz umjerenu kapitalnu cijenu. Otvorena posuda za miješanje kemikalija velike brzine je praktičan primjer, dizajniran za obavljanje zadataka disperzije i otpuštanja u jednom spremniku.
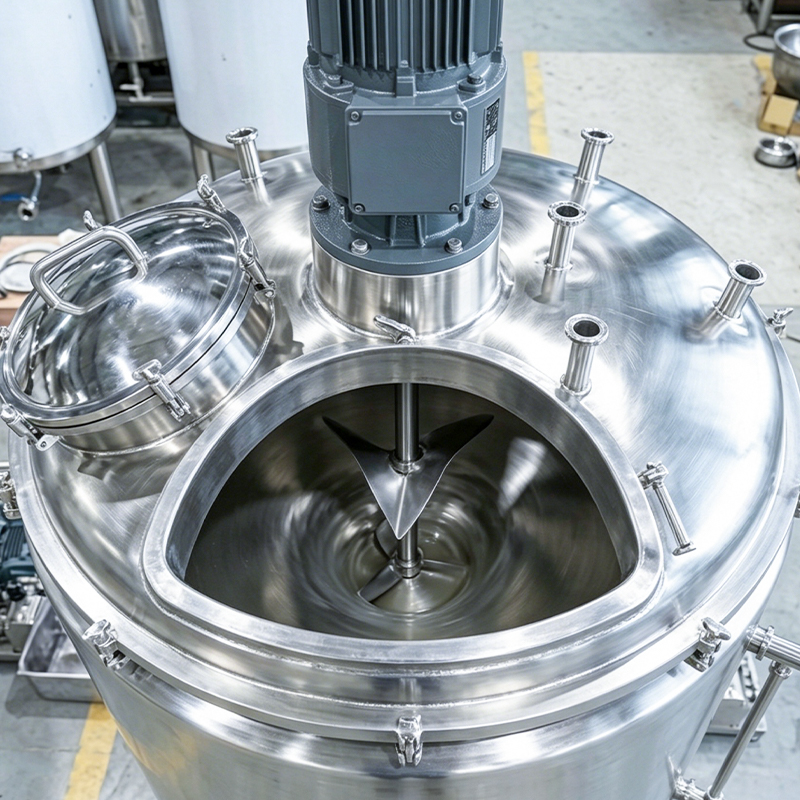 Otvorena posuda velike brzine za miješanje kemikalija S propelerima promjenjive brzine do 960 okretaja u minuti i dizajnom s otvorenim vrhom, ova posuda brzo ugrađuje prah i nosi s pojačanom konstrukcijom disperziju pigmenta i agresivno miješanje tekućine. Pogledajte proizvod →
Praktični kriteriji odabira
- Materijal izrade: SS304 je uobičajen za boje na bazi otapala; SS316L je poželjan za sustave na bazi vode i aditive koji sadrže kloride.
- Zagrijavanje ili hlađenje s plaštom: potrebno kada je potrebno kontrolirati viskoznost tijekom raspršivanja i otpuštanja.
- Sposobnost čišćenja na mjestu: smanjuje vrijeme promjene prilikom prebacivanja između boja ili obitelji proizvoda.
- Kapacitet spremnika u odnosu na veličinu šarže: ostavite najmanje 15-20% slobodnog prostora za dodavanje otapala i prskanje izazvano smicanjem.
- Kontrola brzine: pogoni varijabilne frekvencije omogućuju jednom spremniku prijelaz iz miješanja s niskim smicanjem u disperziju s visokim smicanjem.
Proizvodnja boje izvana izgleda jednostavno: pomiješajte pigment, smolu i otapalo, a zatim zapakirajte rezultat. U praksi, svaki stupanj, od raspršivanja i otpuštanja do ispitivanja i punjenja, postavlja različite mehaničke zahtjeve na opremu. O konzistentnosti šarže odlučuje manje sama formula nego koliko dobro oprema za miješanje i disperziju odgovara pigmentnom sustavu, rasponu viskoznosti i opsegu proizvodnje.
Ako planirate novu liniju za proizvodnju boja, nadograđujete postojeće postrojenje ili dodajete kapacitet za disperziju, pomaže razgovarati o procesu s dobavljačem opreme koji može uskladiti spremnike, mješalice i miješalice s velikim smicanjem prema vašim specifičnim formulacijama. Kontaktirajte nas za pregled vaših projektnih zahtjeva.
Vijesti
-
-
U farmaceutskom istraživanju i razvoju najvažnije je održavanje sterilnosti i preciznosti u malim količinama (50L-200L). Ovaj kompaktni pokretni spremnik za doziranje kombinira visoko precizni spre...
READ MORE -
Balansiranje kiselog i alkalnog pranja ključno je za uklanjanje organskih i anorganskih nečistoća. Ovaj poluautomatski CIP skid s dva spremnika ima namjenske posude za kaustičnu otopinu i...
READ MORE -
Čišćenje i pražnjenje paste visoke viskoznosti iz velikih vakuumskih spremnika može biti radno intenzivno i opasno. Naš automatski podizni vakuumski stroj za miješanje sadrži hidrauličku glavu za p...
READ MORE -
U kemijskoj obradi, sporo otapanje prašaka u tekućine može značajno omesti proizvodne rokove. Naša brza posuda za miješanje kemikalija s otvorenim vrhom dizajnirana je za uklanjanje ovog uskog grla...
READ MORE -
Industrijsko pivovarstvo velikih razmjera zahtijeva stalnu opskrbu velikih količina čistih kultura kvasca, što ručni sustavi ne mogu pouzdano osigurati. Naše automatizirano postrojenje za...
READ MORE
YME oprema
-
brzo Linkovi
Dom Proizvodi O Rješenje Usluga Vijesti kontakt -
Proizvodi Kategorija
Spremnici za miješanje Spremnici za skladištenje Spremnici za fermentaciju Oprema za pripremu piva CIP sustavi čišćenja Pasterizatori Rješenja ključ u ruke za piće i mliječne proizvode
Najnoviji Ažuriranja
-
Vodič za spremnike za vino od nehrđajućeg čelika: vrste, materijali i razmatranja dizajna
2026/10/16 -
Komercijalni spremnici za fermentaciju: Vodič za odabir za pivovare i tvornice pića
2026/10/10 -
Vodič za projektiranje spremnika za miješanje: dimenzioniranje, miješalice, omotači, sanitarni detalji
2026/09/29
-
-
Dobrodošli u Posjetite nas
No. 15 Yinghua Road, Chengdong Industrial Park, Daxu Town, Xiangshan County, Ningbo City, Zhejiang Province, Kina -
Nazovi nas
• Mob: +86 0574 6583 9268 -
kontakt Nas Online
• info@ymeequipment.com
Autorska prava © YME Equipment Co., Ltd. Sva prava pridržana.
OEM/ODM proizvođač opreme za procese fluida
Dobavljač opreme za pivovare
